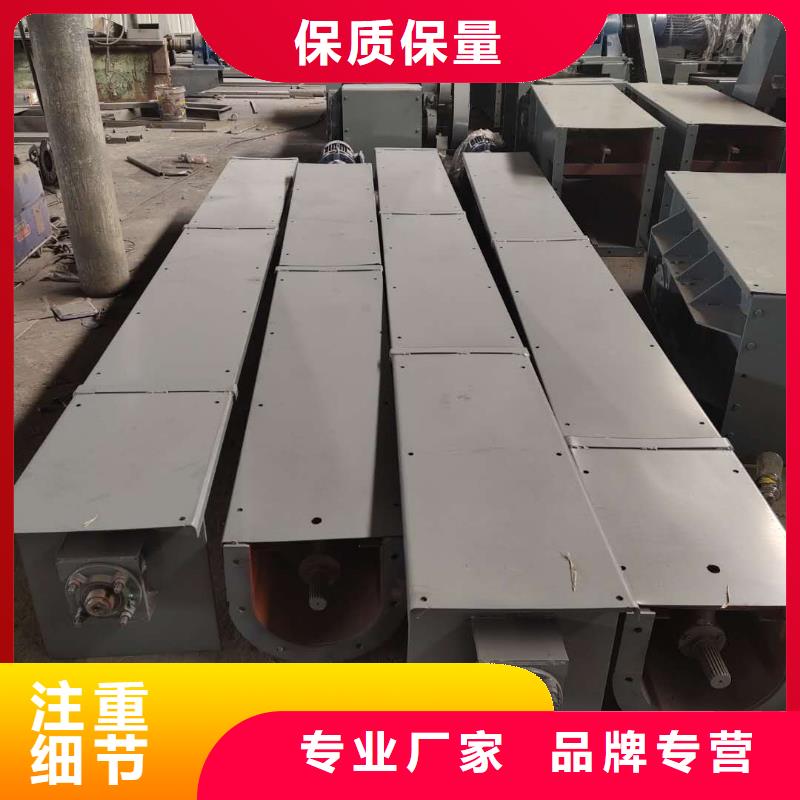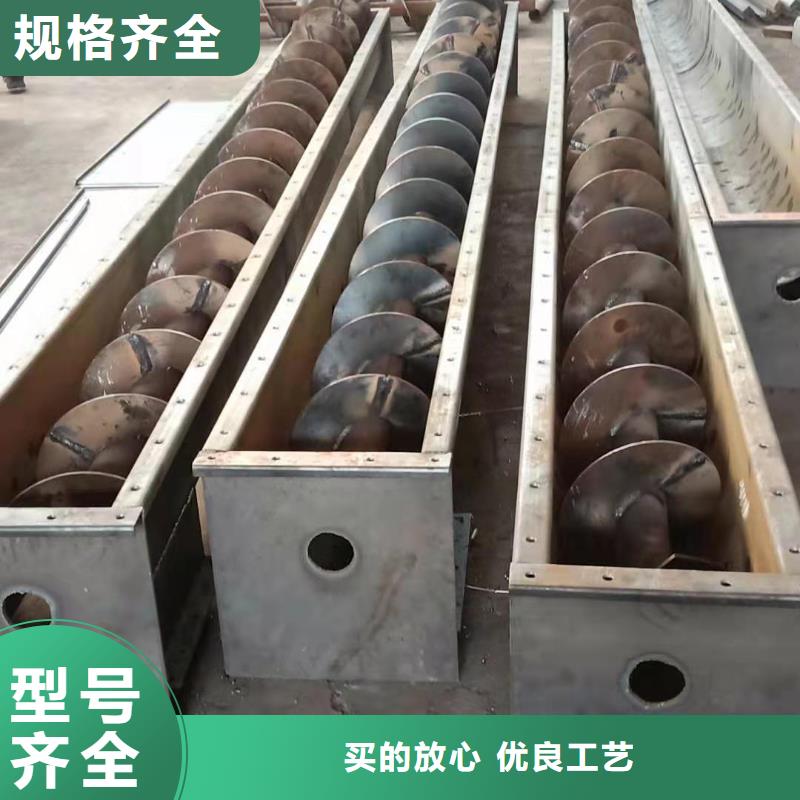




我们精心制作的LS400螺旋输送机10米多少钱产品视频已经准备就绪,让您一睹产品的风采。无论您是初次接触还是再次了解,视频都将为您带来全新的视角和体验。
以下是:黑龙江绥化LS400螺旋输送机10米多少钱的图文介绍

黑龙江绥化管式螺旋输送机也被称为黑龙江绥化本地螺旋给料机在实体螺旋叶片的连续冷轧成型工艺中,校平处理的目的主要有以下几点: 提高尺寸精度:钢带在生产、运输和存储过程中,可能会出现波浪形、镰刀弯等形状缺陷,以及厚度不均匀的情况。校平处理可以通过多辊矫直机等设备,对钢带进行反向弯曲和挤压,使其厚度均匀、表面平整,从而保证后续冷轧成型的实体螺旋叶片的外径、螺距等尺寸精度,避免因钢带初始形状不良导致叶片尺寸偏差过大。 改善材料性能:校平过程中,钢带会产生微量的塑性变形,这可以钢带内部的部分残余应力,改善材料的内部组织结构,使其力学性能更加均匀稳定,提高钢带的塑性和韧性,有利于后续的冷轧成型加工,减少叶片在成型过程中出现裂纹等缺陷的可能性。 保证成型质量:平整的钢带能够在冷轧过程中与轧辊更好地贴合,受力更加均匀,从而使钢带能够按照设计要求准确地成型为螺旋叶片,避免因钢带不平整导致叶片出现扭曲、螺旋角偏差等质量问题,确保实体螺旋叶片的整体质量和性能。 提高生产效率:经过校平处理的钢带,在冷轧过程中运行更加平稳,能够减少因钢带不平整而引起的设备故障和停机时间,提高生产效率,同时也有助于延长轧辊等设备的使用寿命,降低生产成本。


衡泰重工机械制造(绥化市分公司)以先进的 黑龙江绥化震动给料机、黑龙江绥化粉尘加湿搅拌机技术、的设备、上乘的质量、满意的服务及良好的信誉,与广大用户真诚合作,谋求共同发展,真诚地欢迎各界人士前来我公司洽谈合作,共创辉煌!


黑龙江绥化螺旋输送机叶片与机壳间隙调整的核心步骤是:先准备校验→测量定位偏差→针对性调整→复核试机,全程确保同轴度和间隙均匀性。1. 前期准备与确认停机断电并挂 “禁止合闸、正在检修” 警示牌,钥匙专人保管,避免意外启动。清理机壳内残留物料,拆除检修口盖板,确保作业空间无遮挡;通风散味(有毒 / 粉尘物料需佩戴防护装备)。准备工具:水平仪、塞尺(0.02-10mm)、扳手、千斤顶、不同厚度垫片、百分表、记号笔。检查部件状态:确认叶片无严重变形、机壳无破裂,轴承无卡滞,排除需更换部件的情况。2. 基准测量与偏差定位测同轴度:将百分表吸附在机壳上,探针接触螺旋轴表面,手动缓慢转动轴体,记录径向跳动值(允许偏差≤0.3mm),标记偏移方向。测间隙分布:用塞尺测量叶片与机壳上、下、左、右四点的间隙,每 2-3m 设一个测量点(长距离输送机),记录各点数据,确定间隙过大 / 过小的区域和偏差值。分析偏差原因:若四周间隙不均,多为螺旋轴偏移;若局部间隙异常,可能是机壳变形或叶片磨损。3. 针对性调整操作(1)螺旋轴偏移调整(常见)松螺栓:按对角线顺序松开头部和尾部轴承座的固定螺栓,预留调整余量。加垫片:根据同轴度和间隙偏差,在轴承座底部或侧面加 / 减垫片(垫片厚度 = 间隙偏差值 / 2,保证两侧对称)。校准:手动转动螺旋轴,用百分表复测同轴度,同时用塞尺检查间隙,反复微调轴承座位置,直至四周间隙均匀(差值≤2mm)。锁紧:按对角线顺序分步拧紧轴承座螺栓,力度均匀,避免紧固时移位,拧紧后再次复核间隙。(2)机壳变形 / 倾斜调整校水平:用水平仪测量机壳水平度(允许偏差≤0.5mm/m),若倾斜,松开机壳与底座的连接螺栓,在偏移侧加垫片调整高度。矫变形:若机壳局部凸起,用千斤顶垫木块轻轻顶压变形处,配合塞尺实时监测间隙,直至机壳内壁平整,避免用力过猛损坏机壳。(3)叶片变形 / 磨损调整轻微变形:用扳手轻轻校正叶片边缘,确保叶片与轴垂直、边缘平整,校正后复测间隙。严重磨损 / 变形:更换新叶片,安装时保证叶片与轴的垂直度,再按上述步骤校准整体间隙。4. 复核与试机验收复测:用塞尺逐点检查所有测量位置的间隙,确保均在 3-10mm 合理范围,且两侧间隙差值≤2mm。清理现场:移除机壳内的工具、垫片等杂物,盖好检修口盖板,整理作业现场。试机运行:摘除警示牌,合闸送电,先空转 30 分钟,观察设备有无摩擦异响、振动等异常。验收记录:试机无异常后,停机再次复核间隙,记录调整数据、工具使用情况,确认合格后恢复生产。


黑龙江绥化本地螺旋输送机日常维护的核心是 “防堵塞、护部件、控运行”,重点关注清洁、润滑和异常监测,避免物料残留和部件磨损导致故障。1. 开机前检查(每班必做)确认机壳内无残留物料、异物,避免启动后卡滞叶片。检查螺旋叶片与机壳间隙(正常应≥5-10mm),无刮擦、碰撞痕迹。查看电机、减速机的润滑油位,不足时及时补充(按设备说明书型号添加)。检查联轴器、地脚螺栓是否紧固,密封件(填料 / 机械密封)无泄漏。2. 运行中监测(实时关注)控制进料均匀,避免超负荷进料(不超过额定输送量的 110%),防止物料堆积堵塞。监听运行噪音,正常应无尖锐异响,若出现摩擦声、振动加剧,需立即停机检查。观察电机温度(≤75℃)、轴承温度(≤80℃),超过阈值需停机降温排查。对于粘性、易结块物料,定期查看机壳内壁,发现粘附及时清理,避免影响输送效率。3. 停机后维护(每班结束后)清空机壳内残留物料,尤其粘性、潮湿物料,防止结块后影响下次启动。清洁密封部位,检查密封件是否老化、破损,及时更换渗漏的填料或机械密封。擦拭电机、减速机表面灰尘,保持散热良好,避免粉尘堆积导致过热。4. 定期专项维护(按周期执行)每周:检查螺旋叶片磨损情况,若边缘变薄、变形,及时修复或更换;紧固松动的连接螺栓。每月:给轴承、联轴器等转动部位加注润滑脂(高温工况用耐高温型号);清理减速机通气帽,确保散热正常。每 3 个月:检查减速机润滑油质,若出现发黑、乳化,及时更换新油;校验电机绝缘性能,避免电气故障。5. 禁忌与特殊情况处理禁止空载长时间运行(易导致叶片与机壳摩擦),也禁止重载启动(易烧毁电机)。遇到堵塞时,需先断电停机,再人工清理物料,严禁开机状态下伸手或用工具掏挖。输送腐蚀性、高温物料后,需加强密封检查和清洁,避免材质腐蚀加速。